


塑封膜起皱是什么原因?
过塑完塑封膜起皱、起波浪,先别急着认为是塑封膜的问题。千帆来教您初步排查:先排除手动拉膜和出膜口不平这两个操作因素,再看温度是不是偏高、胶辊压力是不是偏大。 这两步排完还剩皱,才是塑封膜材本身的问题。
 一、先排除这两个操作因素
手动拉膜。 过塑的时候下意识用手去拽一下出膜那头,膜在还热、还软的状态下被单向拉长,冷却后就定在那儿了,出来就是斜向上的弯翘。正常操作是让塑封机自己把塑封膜送出来,手只是托一下。
出膜口不平整。 两辊的塑料塑封机只有加热辊、没有冷却压平辊,出膜容易顺着弯,出膜口下面没有支撑的话,软着的塑封膜一垂就跟着变形。做法很简单:在出膜口用书本垫到和高口齐平,让塑封膜出来的时候是平的。 铁壳四辊塑封机是前两辊加热、后两辊低温压平,这一项上先天就比两辊机稳。
二、温度偏高,是波浪褶皱最常见的原因
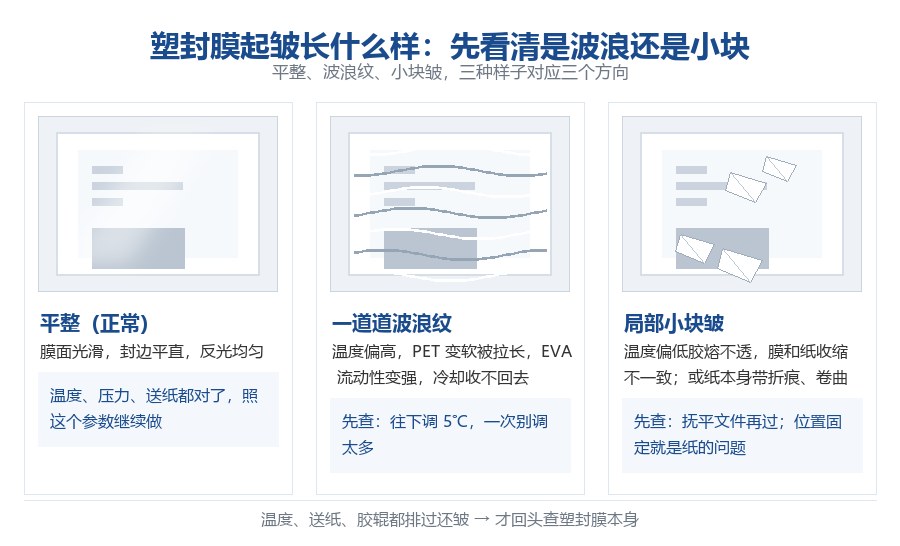
温度调太高,PET 基材受热过度变软、被拉长,同时 EVA 胶层流动性变强,膜经过胶辊时容易被带着变形,冷却后收不回去,就形成一道道波浪褶皱;再往上加,还会溢胶。
温度偏低也会起皱,但样子不一样:胶层熔不透,塑封膜和纸粘不到一起,两者收缩不一致,冷却后是局部的、小块的皱。
艺都建议参考温度(以80g复印纸测试,使用4辊专业温控塑封机):
| 厚度 | 参考温度 |
|---|---|
| 6.5–7 丝 | 约 125–130℃ |
| 8 丝 | 约 125–135℃ |
| 10 丝 | 约 135–145℃ |
调的时候一次往下调 5℃,别一下拉太多。换了一个厚度、换了一批膜,先拿废纸试一张。
三、送纸和基材的问题,会造出"位置固定"的褶皱
| 褶皱长什么样 | 往上查什么 |
|---|---|
| 斜向的、一边高一边低 | 送纸歪了,膜左右受力不均被单向拉扯 |
| 固定位置起皱,每张都一样 | 文件本身有折痕、卷曲、厚薄不均 |
| 边角翘、多页叠加处更明显 | 基材不平整,过塑前没抚平 |
这几类的共同点是褶皱位置不会变——因为成因在纸上,不在膜上。过塑前把文件抚平、把边角毛刺修掉,多页叠加的尽量分开过或者压平再过。
还有一种是存放不当:受压弯折过的塑封膜,过塑前就带着折痕,过完这道折痕会一直留在成品上。塑封膜要平放,别在上面压东西。
四、胶辊状态不好,会出现横向或纵向的波纹
上下胶辊间隙不一致、左右压力不均,膜在输送过程中受力有偏差,出来就是横向或纵向的规律波纹——这种波纹通常是整台机器、整批活儿都有,换个膜也一样,很好认。
胶辊磨损、表面积胶、沾了杂质,则会卡住膜让它走走停停,拉扯出褶皱。上面的雾状白点那篇讲过:定期用 200g 的相纸或复印纸,75mic 低档位空过几次,胶辊上的积胶就清掉了。
五、怎么调都还皱,才回到膜本身
如果温度、送纸、胶辊都排过了,同一批膜还是起皱,问题通常在膜材的热收缩稳定性上:膜厚薄波动大、基材受热后收缩比例不一致,过塑时就容易形变。这种皱的特征是换机器、换纸都还在。
惠州艺都是源头工厂,自1993年成立一直专注于塑封膜和预涂膜的生产。 塑封膜的热收缩稳不稳,其实在涂布之后那道工序就定了:涂布完成后经多级梯度缓慢冷却,让 EVA 胶层均匀固化、把薄膜内应力释放掉,成品的翘边能控制在企标要求的 6mm 以内。出厂前还要按批抽检,做实验室复检和上机模拟覆膜测试;涂布、分切、包装每道工序都有专业质检跟着,全厂 40 多个专业质检。千帆常规现货从薄的 4 丝到加厚的 10–25 丝都有,挑和你机器上匹配的那一档,比一味挑厚更稳。
 六、排查顺序(照着走一遍)
手有没有拉膜?出膜口有没有垫平?
温度是不是偏高?往下调 5℃ 试一张。
褶皱位置固定吗?去看那张纸有没有折痕、卷曲。
波纹是不是整台机器都有?清胶辊、查辊压和间隙。
以上都排完还皱,换一批塑封膜。
FAQ
Q:过塑出来是波浪纹,是调高了还是调低了?
A:波浪纹一般是机器温度偏高。温度太高,PET 基材受热变软被拉长,EVA 胶层的流动性也变强,塑封膜经过胶辊时被带得变形,冷却后收不回去就成了波浪。往下调 5℃,一次别调太多。热量没给够导致的皱是另一种样子——局部小块、因为胶层没熔透、膜和纸收缩不一致。
Q:为什么我换了塑封膜还是起皱?
A:那基本不是塑封膜的问题了。先看两个操作:过塑时有没有用手去拉出膜那头,出膜口下面有没有垫平——两辊的塑料塑封机没有冷却压平辊,出膜容易顺弯,出膜口用书本垫到齐高就会好很多。再看胶辊:间隙不一致、左右压力不均会出规律波纹,这种换什么塑封膜都一样。
Q:两台塑封机,一台过出来平一台过出来皱,为什么?
A:多半差在辊数和温控上。塑料壳的两辊机只有加热辊,出膜容易顺弯;铁壳四辊机是前两辊加热、后两辊低温压平,过塑更平整。另外两辊机多是档位型,按厚度分档(冷裱 / 80mic / 125mic 这种),塑封范围大多在 70–125mic;四辊机是调温型,可调节范围宽,能覆盖 55–250mic。
Q:文件本身有点卷,能直接过塑吗?
A:先抚平再过。带折痕、卷曲、厚薄不均的基材,在高温受压过程中膜材会跟着基材形变,褶皱就固定下来了,而且位置每张都一样。多页叠加、边角翘曲的文件尤其明显。过塑前压一压、把边角毛刺修掉,比过完再补救省力。
Q:塑封膜拆封后怎么放才不会起皱?
A:平放,别在上面压重物。受压弯折过的膜,过塑前就带着折痕,这道折痕过完会一直留在成品上。
Q:塑封膜的起皱和起泡是同一个原因吗?
A:不是一回事,方向经常相反。边缘起泡是温度偏高或者空边留太宽;中间发雾是温度偏低。起皱则先排除手拉和出膜口,再看温度和胶辊压力。判断时最先要做的,永远是看现象长在哪、长什么样。