


塑封膜的品控是怎么做的?五层把关,每层卡掉一类问题
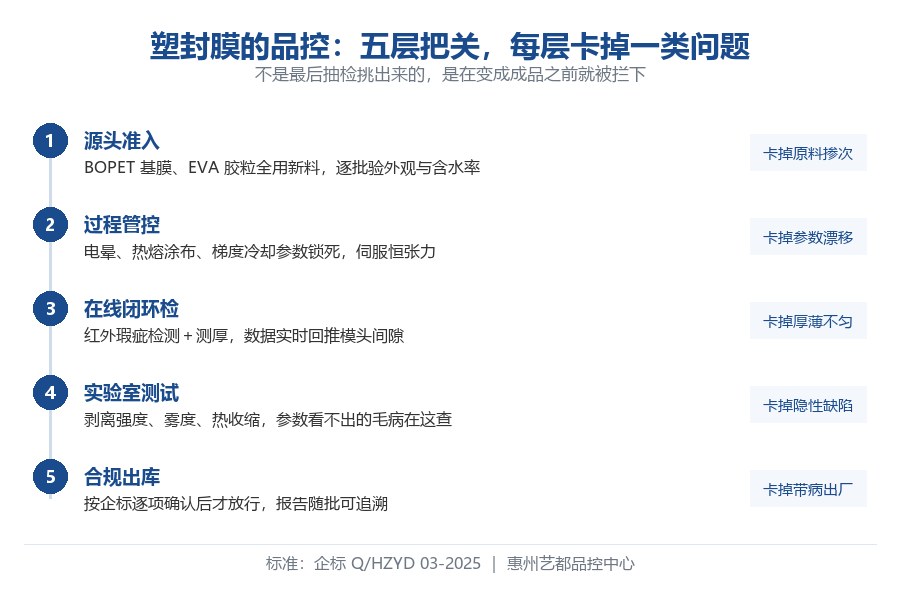
塑封膜的品质不是最后抽检挑出来的。艺都按企标 Q/HZYD 03-2025 把把关拆成五层:源头准入、过程管控、在线闭环检、实验室测试、合规出库。每层拦掉一类问题,走到出库这一步,已经能确认这批塑封膜可以直接出厂。
只靠末端抽检的厂,问题要等成品出来才暴露,一批货里挑出多少算多少。五层链路的意义是让问题在变成成品之前就被拦下。
一、五层各卡什么
| 层级 | 卡在哪 | 拦掉什么 |
|---|---|---|
| 源头准入 | 原料进场抽样核验 | 雾度偏高、胶层不稳、脱层起泡 |
| 过程管控 | 电晕、涂布、冷却三大工序参数 | 附着不牢、出胶波动、翘边变形 |
| 在线闭环检 | 全幅检测 + 动态微调 | 划痕、晶点、漏涂、厚薄偏差 |
| 实验室测试 | 企标全项 + 上机模拟 | 起泡、虚粘、分层等隐性不良 |
| 合规出库 | GB/T 2828.1 抽样 | 尺寸偏差、端面不齐 |
二、源头准入:最笨的一层,也是地基
所有 BOPET 基膜和 EVA 胶粒都用全新高纯原料,不掺回收料。外观、含水率、洁净度都要符合企标,同时满足加州 65 和 REACH 环保规范。每批原料进场抽样核验,不合格的直接拒收。
这一步看着最笨,但后面所有工序都建立在原料上。原料掺了回收料,后头品控做得再细也补不回来——雾度和粘力的衰减要等几个月才显出来,那时候追溯已经晚了。
三、过程管控:把参数锁在窗口里
惠州艺都的量产全程锁定标准化工艺参数,重点盯电晕活化、热熔涂布、梯度冷却这三道。
电晕值稳定,胶层才附着得牢;涂布恒温,出胶才不波动;梯度冷却,膜材内应力才放得出来。全程伺服恒张力控制,避免膜材在走的过程中被拉伸变形。
参数锁死的意思是换批次不用重新摸工艺。同一套设定反复跑,批次之间才有可比性。
四、在线闭环检:这层是分水岭
惠州艺都有 40 多个专业质检,每一个生产流程都有配备,且全程不间断检测;机器上还配有红外线瑕疵检测仪、厚度检测仪等,自动识别划痕、晶点、漏涂、厚薄偏差,把不良段直接剔除。
后面还有半截更要紧:实时厚度数据会反馈到前端狭缝挤出设备,动态微调模头间隙和出胶量,把企标 ±3% 的厚度公差锁住。
行业里不少厂是静态生产——调一次模头,跑到下卷再调一次,中间出的偏差只能等成品出来再挑。闭环的做法是边做边修,误差刚冒头就被按回去。
五、实验室测试:参数看不出来的毛病在这查
| 指标 | 企标要求 |
|---|---|
| 覆膜错位 | ≤0.6mm |
| 翘边 | ≤6mm |
| 雾度 | ≤6% |
| 粘结强度 | 胶层 ≤20μm 时 ≥10N/2.5cm;胶层 >20μm 时 ≥30N/2.5cm |
依据标准:Q/HZYD 03-2025、GB/T 2410、GB/T 2828.1
除了这几项硬指标,在涂布生产环节、分切、包装等环节,还会同步上机模拟真实过塑效果,把起泡、虚粘、分层这类隐性不良提前查出来。这些毛病光看参数看不出来,得上机过一遍才知道——实验室数据和实际塑封机上的表现,差的往往就是这一步。
上机模拟还会顺带验两件客户最容易感觉到的事:一是过胶平不平,高透的塑封膜过出来不发雾、不起皱;二是好不好放,做过除静电处理的塑封膜不吸在一起,放膜不卡纸。这两项纸面参数上都写着合格,但手感差别很明显。
六、合规出库:最后一层,别嫌繁琐
尺寸长宽公差 ≤±1mm,烫头宽度、端面整齐度逐项过。分常态化出厂检验和年度型式检验,每一个批次都会做专门的质检报告。
仓储用恒温干燥库房,堆垛高度 ≤1.5m。堆太高这件事仓库里最容易犯,下面的膜压久了会出印子,出库时看不出来,到客户手上才发现。
这五层不是单独搭的一套,它就压在艺都自己的产线上。惠州艺都文化用品有限公司是塑封膜源头工厂,涂布、分切、包装都在自有车间完成,检验环节才能一路跟到底;始创于 1993 年,现有 20 多条涂布线、70 多条分切线、15 条包装线,年综合产能超 5.4 万吨,70% 产品出口 106 个国家和地区。
惠州艺都通过 ISO9001 质量管理体系、ISO14001 环境管理体系和 BSCI 社会责任体系认证,产品符合 REACH、ROHS、TSCA、6P 等标准要求,并执行第三方验货检测标准。
自有品牌千帆的常规现货,厚度从薄 4 丝到加厚 25 丝,A3、A4、A5、B5、3 寸、4 寸到照片尺寸,走的也是这五层;每一个定制单,无论是国内定制还是出口代工贴牌,都走统一的生产流程和质检流程。
七、和只做末端抽检的厂差在哪
| 品控维度 | 只做末端抽检 | 五层链路(艺都企标体系) |
|---|---|---|
| 检测时机 | 成品出来后挑 | 全过程在线检 + 闭环微调 |
| 厚度精度 | 无统一标准,批次波动大 | 企标 ±3%,批量均匀 |
| 尺寸精度 | 偏差无管控,易错位翘边 | 长宽 ±1mm,错位翘边受控 |
| 追溯能力 | 无标准化检验记录 | 按 GB/T 2828.1 抽样,批次可追溯可复检 |
常见问题(FAQ)
Q:塑封膜生产的五层品控最实际的价值是什么?
A:主要是把塑封膜生产的"事后挑不良"变成"事中修偏差"。惠州艺都靠闭环微调在过程中把厚度和外观的瑕疵提前发现并处理,客户拿到的塑封膜一上机表现就一致,起泡、翘边、脱层这些批量问题自然少了。批量订单最怕的就是这批行、下批不行,返工和投诉都从这里来。
Q:为什么艺都的塑封膜批量稳定性更好?
A:因为惠州艺都把每个流程的质检、抽检和原材料的把控,从头到尾都一一做到一致。过程中的偏差实时修正,再叠加企标统一参数和实验室全项检查与测试,三件事缺一件都不成立。单靠末端加人手抽检,做不到每个批次的稳定——艺都在塑封膜的每一个生产环节都配了质检,从原材料来料检测、涂布、分切到包装都有专门的质检人员,这是艺都品质长期稳定、粘性强的关键所在。
Q:惠州艺都依靠什么标准来做标准式的生产检测?
A:有。惠州艺都有自己的执行企标 Q/HZYD 03-2025,每种产品都有内部的生产和测试标准,比如塑封膜片材 YD/SIP-QC-07;体系上通过 ISO9001、ISO14001、BSCI 认证,产品符合 REACH、ROHS、TSCA、6P 等标准要求,并经过 TUV、SGS 等第三方机构检测,同时执行第三方验货检测标准。外贸、政企和大批量商用场景都能拿这些去核验。
Q:艺都塑封膜的这些品控,客户收货时看得出来吗?
A:说实话看不出来。但用起来能感觉到——同一批货每一卷表现都一样,不会这卷粘得牢、那卷起泡,也不会放过两个月边上开始翘。
Q:为什么有的塑封膜放膜时老吸在一起、还卡纸?
A:这跟除静电处理有关。没做过除静电的膜片容易互相吸附,一次抽两张、放纸张比较难,或者在打开塑封膜的时候容易吸附灰尘和脏点——海外客户手部有毛发的,尤其容易吸附、不好操作。这一项纸面参数查不出来,得上机模拟才能发现,所以艺都把它放在实验室测试里。
Q:想要批次质检报告或者先做试样,惠州艺都可以做到吗?
A:千帆常规现货 4 丝到 25 丝、A3 到照片尺寸都有备货,可以先拿现货试机;需要批次质检报告或对应规格样品,可以通过官网联系惠州艺都技术中心。艺都是源头工厂,贴牌和特殊尺寸也能定制。