


塑封膜封边不牢、翘边开边怎么办?
过塑完边缘一撕就开(开边)、或者放两天自己翘起来(翘边),这就是常说的封边不牢,问题基本就这两个地方:温度没让胶层熔透,或者留给封边的宽度不够。 温度偏低和偏高都会导致封边不牢,但样子不一样——先分清是哪一种,才知道该往上调还是往下调。
一、先分清:是压根没粘上,还是胶跑掉了
| 现象 | 通常的原因 | 怎么调 |
|---|---|---|
| 整条边都能轻轻撕开,摸上去没粘住 | 温度偏低,边缘胶层没熔透 | 上调温度 |
| 边缘发亮、有胶被挤到中间的痕迹,边却没粘牢 | 温度偏高,胶层流动性过强往外溢,边缘反而缺胶 | 往下调 5℃ |
| 只有一边脱开,另一边是牢的 | 送纸歪了,两侧余量一宽一窄 | 摆正送纸 |
| 边上有毛刺、纸屑的位置先开 | 基材边缘有毛边,把胶层隔开了 | 修边、擦干净 |
| 过完挺好,放一阵子才开边 | 胶层附着力弱,或者纸当时带潮气 | 换膜 / 纸先烘干 |
艺都建议参考温度(以 80g 复印纸测试,使用 4 辊专业温控塑封机):6.5–7 丝约 125–130℃,8 丝约 125–135℃,10 丝约 135–145℃。过相片或偏厚的纸再往上调 5℃ 左右,以你那台塑封机的说明书为准。
二、留边太窄,是很容易被忽略的一条
塑封膜要比文件各边大 6–10mm,这 6–10mm 就是拿来热熔粘合、形成封边的。裁纸的时候离成品边缘太近,留给封边的宽度不够,就很难封住。
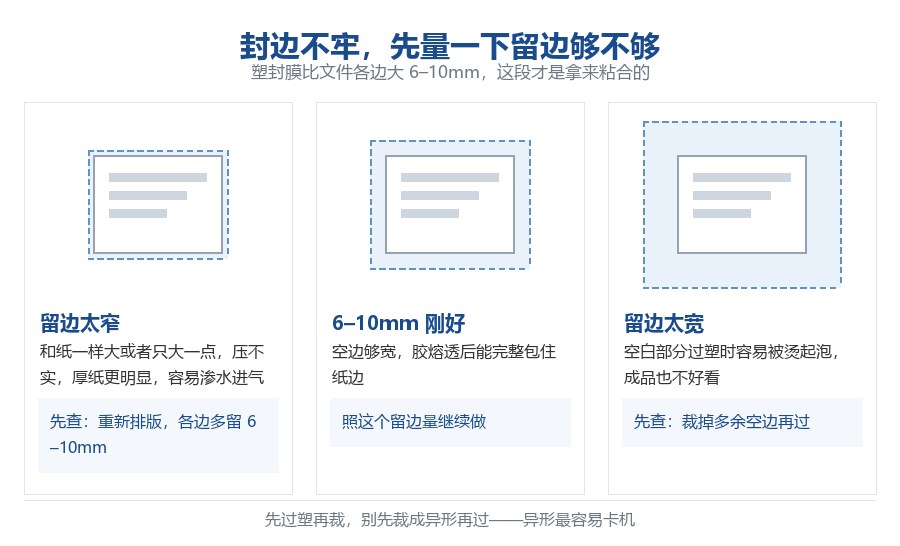
两头都不能过头:
留得太宽:空白部分过塑时容易被烫起泡,也不好看。
留得太窄或者和纸一样大:压不实,厚纸尤其明显,还容易渗水、进空气,达不到密封保存的效果。
裁切小卡片这类活儿,边缘另留 3–5mm 的空白,先过塑再裁,别先裁成异形再过——异形和不规则过胶本身就容易卡机。
三、纸张边缘的状态,直接决定封不封得住
纸边如果有毛边、纸屑、毛刺,会把过塑膜和纸隔开,胶层粘不到纸纤维上。看着是封上了,其实只粘住了旁边那圈,一撕就开。
纸张受潮也是同一个道理:高温下水汽往外跑,正好在封边这个位置冲开还没固化的胶。所以过塑前确认纸是干的,边缘修干净。
四、走膜速度也会拖累封边
这一条常被漏掉。塑封膜走得太快,受热时间不够,EVA 胶层来不及完全软化浸润纸面,就会出现虚粘、白点、封边不牢——这时候该做的是把塑封机温度往上调一档、补上受热不足这一段,或者适当降速,不是换膜。
反过来走得太慢,胶层长时间受热过度熔融,会溢胶、粘辊、膜面起波纹。行业通用的标准测试基准速度是 650mm/min,可以作为参照。
五、塑封膜本身:看胶层够不够、匀不匀
如果温度、留边、纸边、速度都排过了还是封不住,就要看塑封膜了。封边靠的是边缘那圈 EVA 胶——胶层涂布量不足、或者厚薄不均,边缘熔融后胶量不够,就形成不了稳固密封;配方性能差的话,熔融后附着力本身就弱,机器参数调到最合适也封不住。
判断依据可以量化。惠州艺都品控中心按企标做的实测数据:
| 项目 | 数据 | 条件 |
|---|---|---|
| 180° 剥离强度 | 胶层 ≤20μm 时 ≥10N/2.5cm;胶层 >20μm 时 ≥30N/2.5cm | 惠州艺都品控中心实测 |
| 湿热测试 | 连续放置 72 小时未出现明显起泡、翘边 | 40℃ / 90%RH,标准均匀胶层 |
| 胶层厚度公差 | ±3% | 企标 Q/HZYD 03-2025 |
惠州艺都是源头工厂,给国内外品牌代工二十多年,封边脱胶一直是最常被追着改的一项。 胶层够不够、匀不匀,靠的是 20 多条涂布线上的在线测厚——厚度数据实时联动挤出模头微调出胶量,把公差控制在 ±3% 以内;涂布、分切、包装每道工序都有专业质检跟着,全厂 40 多个专业质检,每批次出专门质检报告。胶层偏厚偏薄在产线上就能看出来,不用等做成成品再挑出来。
六、排查顺序
撕开看:整条都没粘住→升温;边缘发亮有溢胶→降温 5℃。
量一下留边:够不够 6–10mm。
看纸边:有没有毛刺、纸屑,纸干不干。
只有一边开→送纸摆正;走膜太快→升温或降速。
以上都排完还封不住→换一批塑封膜,看胶层。
FAQ
Q:封边不牢,是温度调高还是调低?
A:两种都可能,先看现象。整条边轻轻就能撕开、摸上去没粘住,是温度偏低、边缘胶层没熔透,要往上调;边缘发亮、能看到胶被挤到中间的痕迹,是温度偏高、胶层流动性太强往外溢,边缘反而缺胶,要往下调 5℃。一次别调太多,拿废纸试一张看效果。
Q:塑封膜要比文件大多少?
A:塑封膜比纸张各边大 6–10mm。这圈就是留给热熔粘合、形成封边的,留窄了压不实,厚纸尤其明显,还容易渗水进气。留太宽也不行,空白部分过塑时容易被烫起泡。裁小卡片这类,边缘另留 3–5mm 空白,先过塑再裁。
Q:为什么一边封住了、一边开了?
A:送纸歪了。塑封膜两侧余量一宽一窄,窄的那侧压不充分,就先脱开。把纸摆正、匀速平直送进去就行。另外胶辊左右压力不均也是同一个表现,如果每次都是固定那一侧开,去查一下胶辊压力。
Q:当时明明封住了,放一阵子才开边,是怎么回事?
A:通常是边缘那圈胶的附着力不够,或者当时纸里带潮气。受潮的纸在高温下产生水汽,会在封边这个位置冲开还没固化的胶。惠州艺都品控中心做过湿热测试:标准均匀胶层的塑封件,在 40℃ / 90%RH 条件下连续放置 72 小时,未出现明显起泡、翘边。
Q:是不是胶越厚,封得越牢?
A:不是。粘接强度随胶层增厚只是小幅提升,过厚的胶层反而带来新问题:高温下 EVA 流动性过大,会从边缘溢胶粘住胶辊,积累多了卡机、打折起皱;内应力和冷热收缩差变大,成品翘曲、卷边的风险也上升。综合耐用性上,「标准且均匀」优于「超厚」。
Q:封边不牢和塑封机的走膜速度有关系吗?
A:有。走膜快于基准速度,受热时间短,EVA 来不及完全软化浸润纸面,就会出现虚粘、白点、封边不牢——这时候该把塑封机温度往上调,或者适当降速,不是换膜。走得太慢则相反,胶层过熔会溢胶、粘辊。行业通用的标准测试基准速度是 650mm/min。